Дата

Ввод станка с ЧПУ в эксплуатацию: этапы, ответственность и документы

Ввод станка с ЧПУ в эксплуатацию: этапы и документы

Ввод станка с ЧПУ в эксплуатацию
Содержание
  1. Ввод станка с ЧПУ в эксплуатацию: этапы, ответственность и документы
  2. Что такое ввод оборудования в эксплуатацию
  3. Кто отвечает за ввод станка в эксплуатацию
  4. Какие документы нужны при вводе станка в эксплуатацию
  5. Какие ошибки чаще всего мешают запустить станок
  6. Что дает предприятию полноценный ввод оборудования
  7. Часто задаваемые вопросы
  8. Заключение
  9. Источники и нормативная база

Ввод станка с ЧПУ в эксплуатацию — это комплекс работ, который подтверждает, что оборудование установлено, подключено, настроено и готово к работе в заданных параметрах. В процессе участвуют производитель, технические службы предприятия и, при необходимости, сторонние монтажные организации.

Главный вывод: поставка станка и его ввод в эксплуатацию — разные этапы. После доставки оборудование необходимо смонтировать, подключить к инженерным системам, выполнить геометрическую выверку, настроить ЧПУ, провести испытания, обучить персонал и оформить приемо-сдаточную документацию.

Поэтому ещё до поставки важно определить:

  • кто отвечает за подготовку площадки;
  • кто выполняет монтаж и подключение;
  • кто проводит геометрическую выверку и пусконаладку;
  • как проверяется точность станка;
  • кто обучает операторов;
  • какие документы оформляются по итогам работ;
  • какие условия определяют начало гарантийного срока.

Что такое ввод оборудования в эксплуатацию

Что такое ввод оборудования в эксплуатацию

Ввод оборудования в эксплуатацию — это подтверждение готовности станка к работе после завершения монтажа, настройки и испытаний.

Чем ввод в эксплуатацию отличается от поставки

Поставка означает передачу оборудования покупателю. При этом сам факт доставки не подтверждает, что станок уже установлен на площадке заказчика и готов выполнять производственные задачи.

После поставки предстоит пройти несколько этапов:

  • разгрузить и установить оборудование;
  • подключить инженерные системы;
  • выполнить геометрическую выверку;
  • настроить систему ЧПУ;
  • проверить рабочие циклы;
  • провести пробную обработку;
  • обучить персонал;
  • оформить итоговые документы.

Поэтому между поставкой и началом полноценной эксплуатации может пройти несколько недель.

Почему пусконаладка требует отдельного этапа

Станок с ЧПУ нельзя рассматривать как оборудование, которое достаточно установить и включить.

На его точность и стабильность влияют условия монтажа и эксплуатации: качество основания, электропитание, параметры сжатого воздуха или гидравлики, температура и вибрационный фон в цехе. Даже исправный станок может не показать заявленных характеристик, если нарушены требования к его установке или подключению.

Пусконаладка переводит оборудование из состояния «поставлено на площадку» в состояние «настроено и проверено для производственной работы».

Кто выполняет ввод станка в эксплуатацию

Ввод оборудования обычно распределяется между тремя сторонами: производителем, предприятием-заказчиком и привлеченными монтажными организациями.

Конкретное распределение зависит от договора, условий поставки и состава работ. Основной принцип — каждая сторона отвечает за тот участок, который находится в её зоне ответственности.

Производитель или поставщик

Производитель отвечает за работы, непосредственно связанные с оборудованием и его настройкой.

Как правило, сервисная служба выполняет:

  • геометрическую выверку станка;
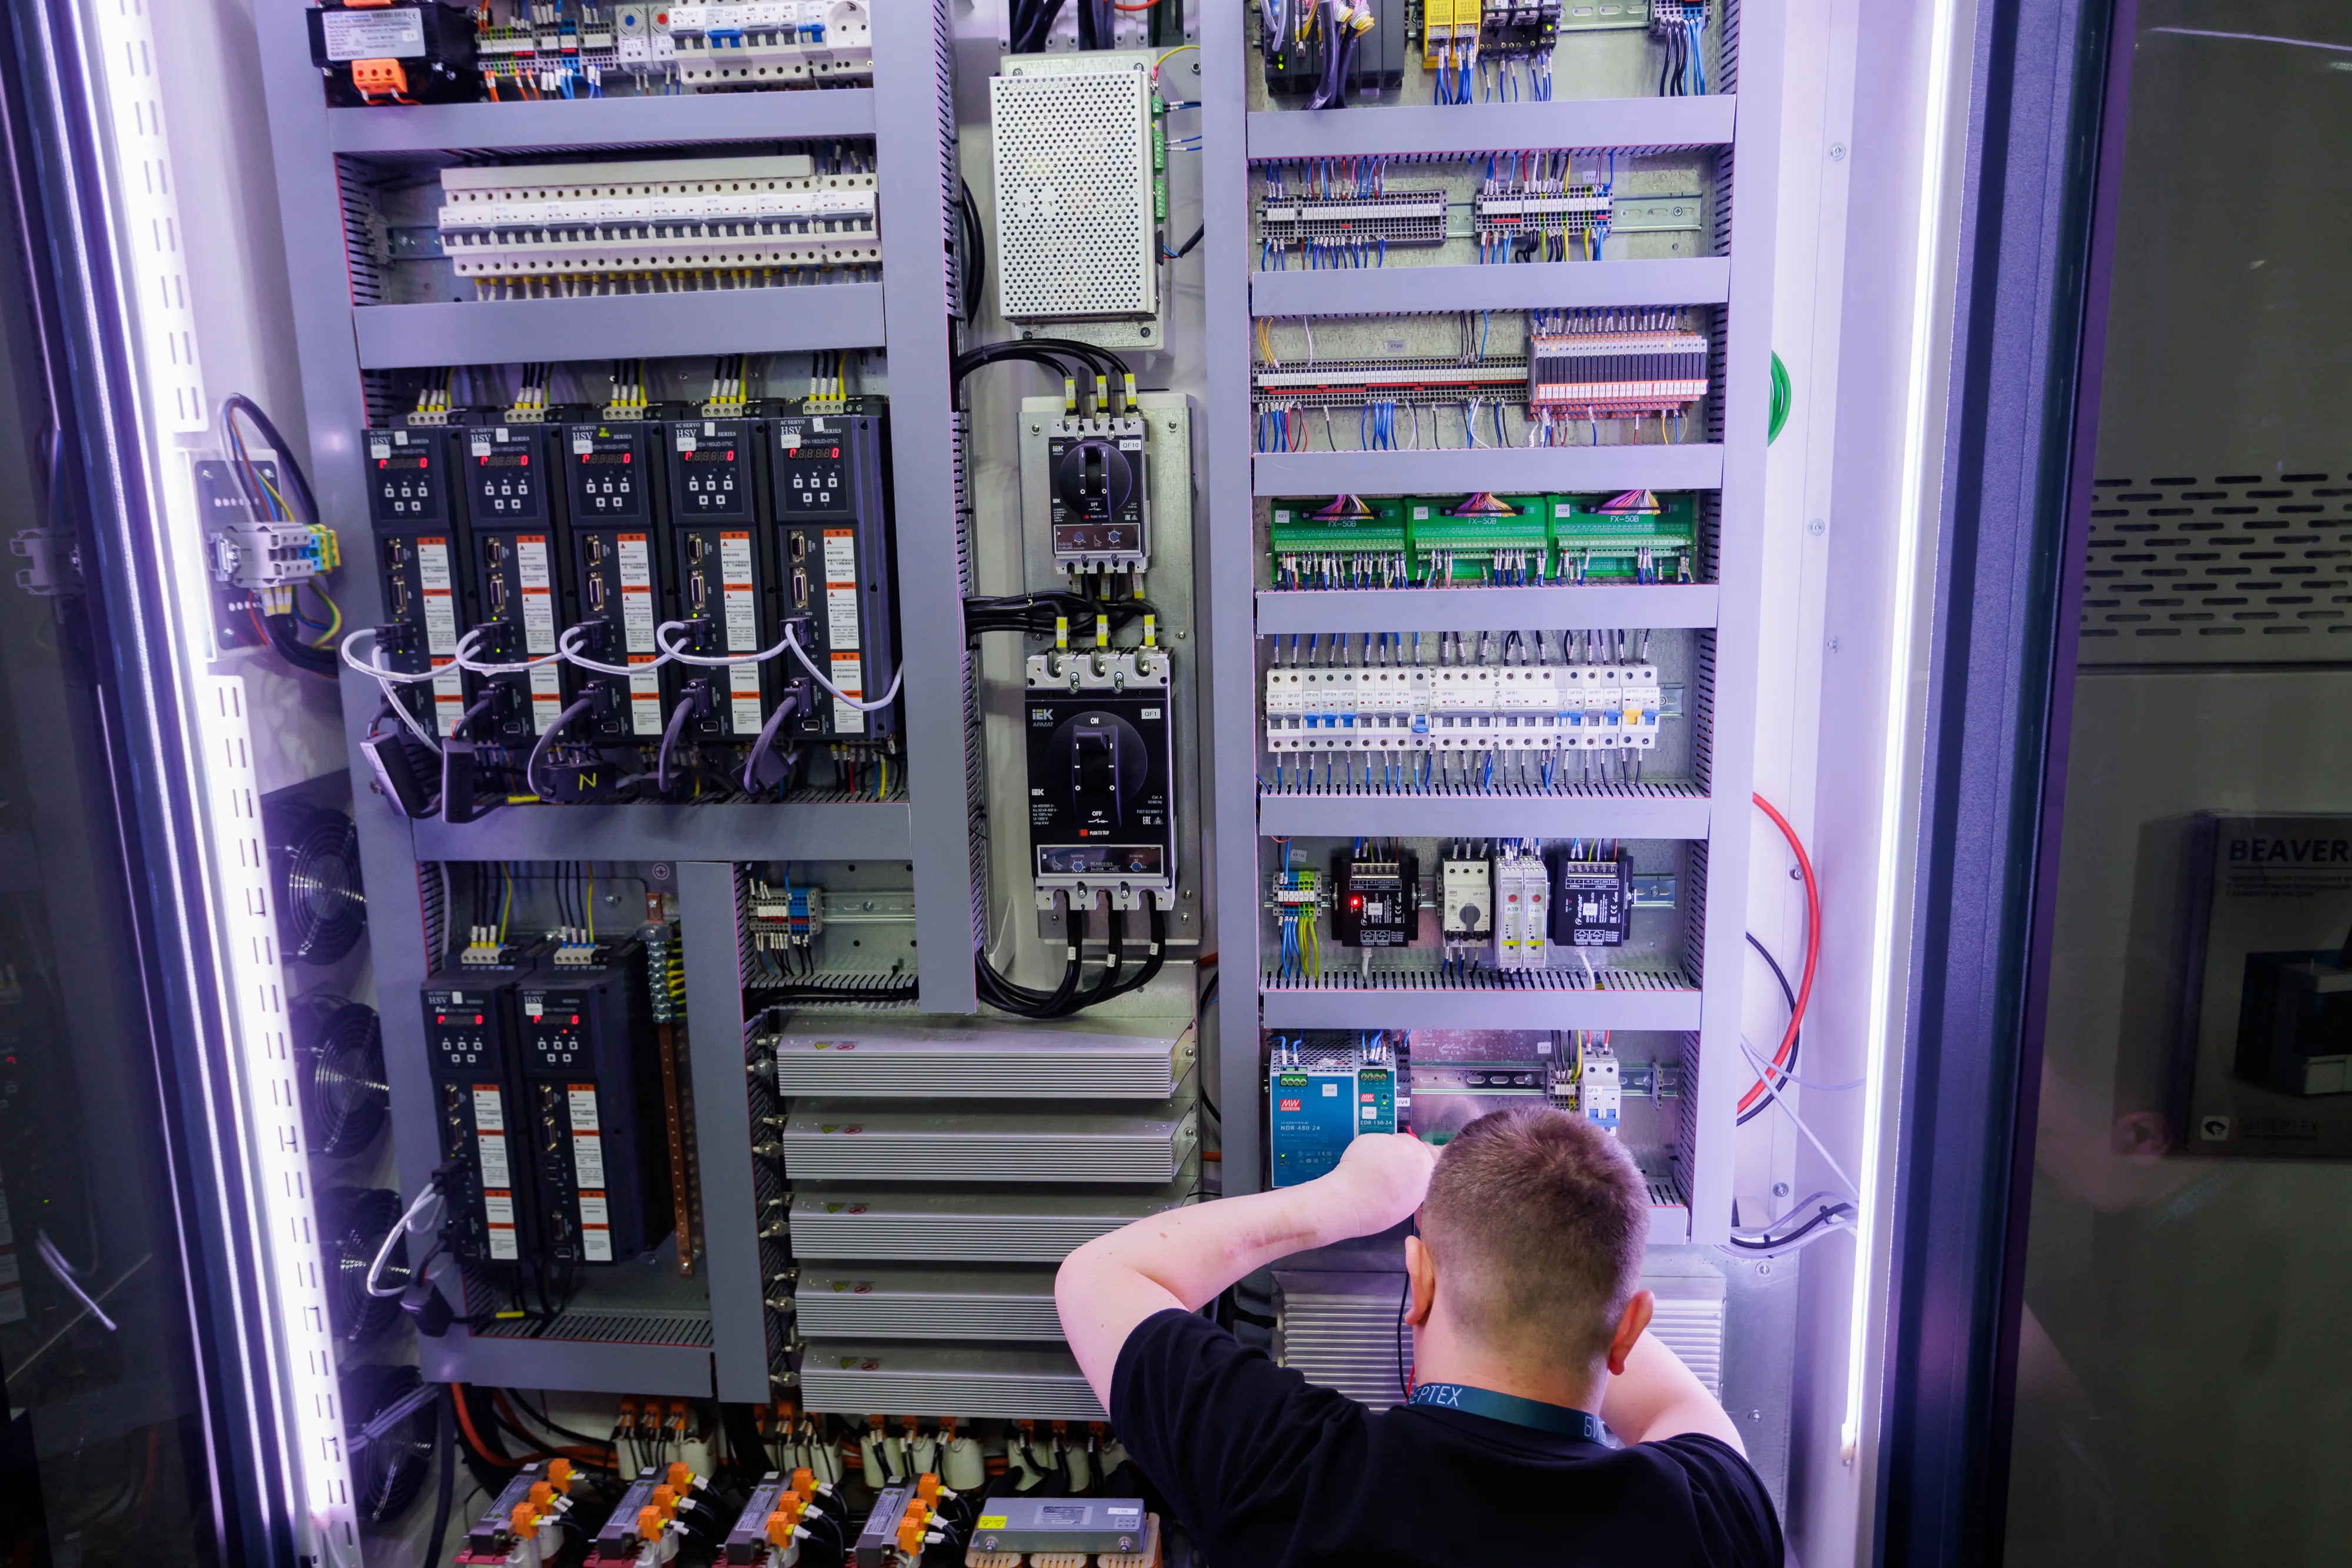
  • настройку системы ЧПУ и электроавтоматики;
  • первичный запуск;
  • проверку рабочих циклов;
  • тестовую обработку;
  • обучение операторов.

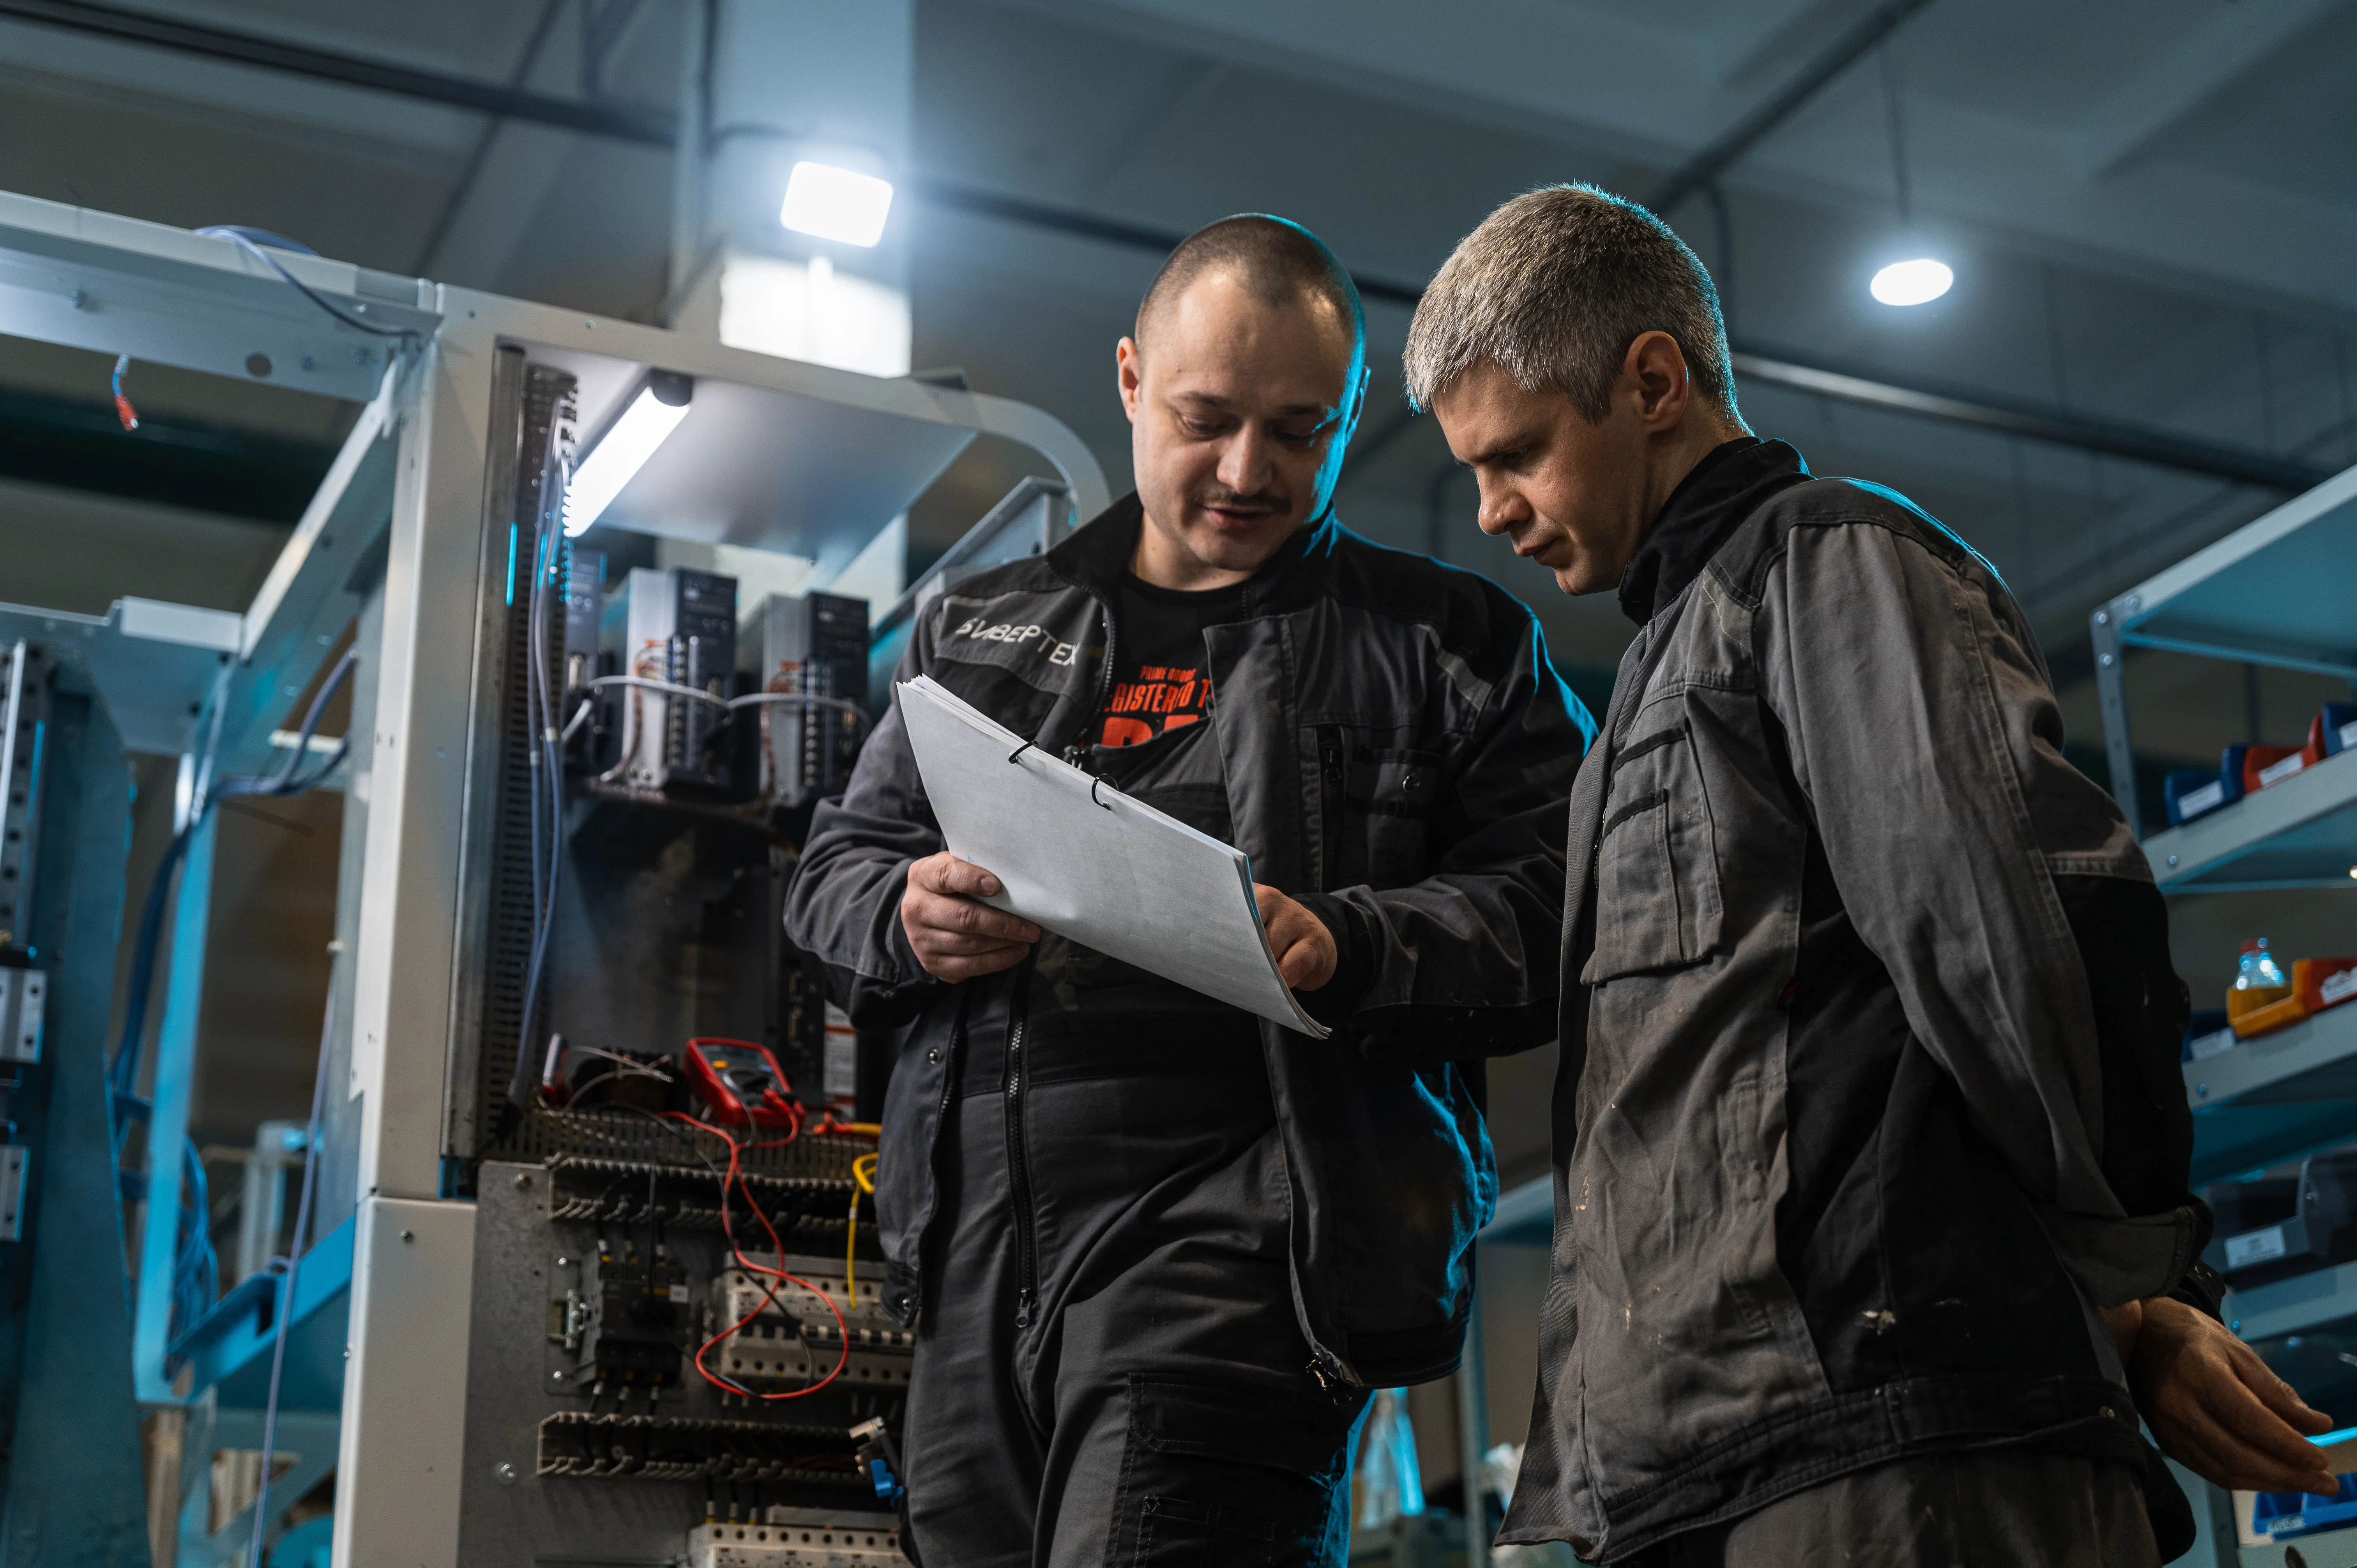
Для заказчика важно, кто выполняет эти работы. Специалист производителя знает конструкцию конкретной модели и её штатные параметры, поэтому может корректно выполнить настройку и быстрее определить источник отклонений.

БИВЕРТЕХ самостоятельно выполняет пусконаладочные работы, а также оказывает гарантийное и постгарантийное обслуживание оборудования.

Технические службы предприятия

Заказчик отвечает прежде всего за готовность площадки и инженерной инфраструктуры.

До приезда специалистов необходимо обеспечить:

  • подготовленное основание;
  • требуемое электропитание;
  • сжатый воздух, СОЖ, вентиляцию и другие необходимые системы;
  • возможность проведения грузоподъемных работ;
  • готовность операторов к обучению.

Главный механик, энергетик и другие технические специалисты предприятия участвуют в приемке инженерных подключений и подписании документов в пределах своей зоны ответственности.

Сторонние монтажные организации

Отдельные монтажные работы предприятие может передать специализированным подрядчикам.

Например, сторонняя организация может заниматься:

  • устройством фундамента;
  • монтажом металлоконструкций;
  • электромонтажом;
  • подключением инженерных сетей.

При этом производитель выполняет свою часть работ и взаимодействует с подрядчиками, но не должен автоматически принимать ответственность за качество работ, выполненных третьей стороной.

Как распределяется ответственность

Ответственность необходимо определить до начала работ, а не после возникновения проблемы.

Например, если станок установлен на основание, не соответствующее требованиям производителя, это может повлиять на точность оборудования. В таком случае нельзя автоматически связывать возникшее отклонение с конструкцией станка.

Поэтому в договоре и приемо-сдаточной документации желательно фиксировать:

  • кто выполняет каждый этап;
  • какие параметры проверяются;
  • кто принимает результат;
  • какие документы оформляются;
  • какие условия необходимы для начала работ производителя.

Какие этапы включает ввод станка в эксплуатацию

Полный цикл состоит из последовательных этапов: от подготовки площадки до подписания итогового акта.
Этап Ответственная сторона Что проверяется или выполняется Результат
Подготовка площадки Заказчик Основание, электропитание, коммуникации Готовность места установки
Приёмка Заказчик и поставщик Комплектность, состояние, повреждения Зафиксированное состояние оборудования
Монтаж и подключение Заказчик / подрядчик Установка, уровень, инженерные подключения Смонтированный станок
Геометрическая выверка Производитель / сервисная служба Геометрические параметры станка Протокол проверки
Пусконаладка Производитель / сервисная служба ЧПУ, приводы, вспомогательные системы Настроенное оборудование
Тестовая обработка Производитель и заказчик Работа на контрольной детали Подтверждение результата испытаний
Обучение Производитель / поставщик Работа операторов и наладчиков Акт обучения
Ввод в эксплуатацию Заказчик и поставщик Готовность оборудования к работе Итоговый акт

1. Подготовка площадки

Пусконаладка начинается ещё до доставки станка — с подготовки места его установки.

Необходимо заранее проверить требования производителя к:

  • основанию и нагрузке на пол;
  • электропитанию;
  • сжатому воздуху;
  • температурным условиям;
  • другим инженерным системам.

Это позволяет избежать ситуации, когда оборудование уже доставлено, но приступить к монтажу невозможно.

2. Приемка и входной контроль

После доставки важно зафиксировать состояние оборудования до начала монтажных работ.

Проверяются:

  • упаковка;
  • комплектность;
  • соответствие спецификации;
  • состояние оборудования;
  • наличие транспортных повреждений;
  • сопроводительные документы.

Если обнаружены повреждения или несоответствия, их необходимо зафиксировать документально.

3. Монтаж и подключение

После входного контроля станок устанавливается на подготовленное основание и подключается к необходимым системам.

В зависимости от модели это могут быть:

  • электросеть;
  • пневматика;
  • гидравлика;
  • система СОЖ;
  • система удаления стружки;
  • вентиляция;
  • другие инженерные системы.

Подключение должно выполняться с учетом требований производителя и соответствующих схем.

4. Геометрическая выверка

После монтажа необходимо проверить геометрическую точность станка.

В зависимости от конструкции и требований технической документации проверяются, в частности:

  • взаимное расположение осей;
  • перпендикулярность;
  • параллельность;
  • биение шпинделя;
  • другие параметры геометрии.

Результаты проверки фиксируются протоколом. Для станков БИВЕРТЕХ заявлена заводская калибровка платформ с использованием интерферометра и системы Ballbar для соответствующих моделей и версий оборудования.

5. Пусконаладка и настройка ЧПУ

После механической выверки специалисты настраивают систему управления и проверяют работу станка.

Проверяются и настраиваются:

  • параметры ЧПУ;
  • приводы;
  • координатные системы;
  • система смазки;
  • охлаждение;
  • автоматическая смена инструмента;
  • другие вспомогательные системы.

После этого станок проверяется на холостом ходу и под нагрузкой.

6. Пробные проходы и тестовая обработка

Работу оборудования желательно проверять не только в холостом режиме, но и на реальной обработке.

Станок отрабатывает контрольные программы и, если это предусмотрено программой испытаний, обрабатывает тестовую деталь. Полученный результат сравнивается с установленными требованиями и допусками. Это позволяет оценить работу оборудования в условиях, близких к производственным.

7. Обучение операторов

Настроенный станок не решает производственную задачу, если персонал не умеет правильно с ним работать.

Операторы и наладчики проходят обучение работе с конкретной моделью:

  • базовым операциям;
  • программированию;
  • настройке;
  • обслуживанию;
  • действиям при типовых сбоях.

Факт обучения фиксируется отдельным документом.

8. Оформление приёмо-сдаточной документации

Последний этап — документально зафиксировать результаты выполненных работ и готовность оборудования к эксплуатации.

К этому моменту должны быть собраны необходимые протоколы и акты: по приемке, монтажу, геометрической точности, пусконаладке, испытаниям и обучению. После этого стороны подписывают итоговый документ, предусмотренный договором поставки.
Какие документы нужны при вводе станка в эксплуатацию

Какие документы нужны при вводе станка в эксплуатацию

Документы должны подтверждать не только факт поставки, но и результаты проверки оборудования после монтажа и настройки.

В зависимости от условий поставки и конкретного оборудования в пакет могут входить:

Документ Назначение
Акт приема-передачи Подтверждает факт передачи оборудования и его комплектность
Акт входного контроля Фиксирует состояние оборудования при поступлении
Протокол проверки геометрической точности Подтверждает результаты проверки геометрии
Акт монтажа и подключения Фиксирует выполнение монтажных и электротехнических работ
Протокол пусконаладочных испытаний Фиксирует результаты проверки работы станка
Акт обработки тестовой детали Подтверждает результат контрольной обработки
Акт обучения персонала Подтверждает проведение обучения
Итоговый акт ввода Фиксирует завершение предусмотренных договором работ
Паспорт станка Содержит технические характеристики оборудования
Руководство по эксплуатации Определяет правила эксплуатации и обслуживания
Документы о соответствии Подтверждают соответствие применимым требованиям
Гарантийный документ Фиксирует условия гарантийных обязательств

Конкретный состав документов нельзя универсально определить для любого станка. Он зависит от модели, условий поставки, договора и требований производителя.

Документы также имеют практическое значение при последующем обслуживании: они позволяют восстановить историю установки, настройки и испытаний оборудования.

Какие ошибки чаще всего мешают запустить станок

Большинство проблем на этапе запуска можно предупредить ещё до доставки оборудования.

Неподготовленная площадка

Станок приезжает на предприятие, но основание, электропитание или необходимые коммуникации не готовы.

Последствие: монтаж и пусконаладка откладываются.

Пропуск входного контроля

Оборудование начинают устанавливать без фиксации его состояния при получении.

Последствие: при обнаружении повреждения позже сложнее определить, когда оно возникло.

Отсутствие полноценной геометрической выверки

Предприятие предполагает, что заводской настройки достаточно независимо от условий монтажа.

Последствие: нарушения при установке могут повлиять на точность обработки.

Подключение без проверки требований к электропитанию

Не учитываются требования производителя к параметрам сети и заземлению.

Последствие: возможны сбои электроники и нестабильная работа оборудования.

Форсирование сроков запуска

Отдельные проверки сокращаются ради более раннего начала производства.

Последствие: проблема, которую можно было выявить во время пусконаладки, обнаруживается уже в процессе эксплуатации.

Недостаточное обучение операторов

Персонал приступает к работе без полноценного обучения конкретной модели.

Последствие: увеличивается риск ошибок при настройке, программировании и эксплуатации.

Неполный пакет документов

Протоколы и акты оформляются не полностью или без фактического проведения соответствующих проверок.

Последствие: при возникновении спорной ситуации сложнее подтвердить состояние оборудования и выполненные работы.

Что дает предприятию полноценный ввод оборудования

Что дает предприятию полноценный ввод оборудования

Ввод станка с ЧПУ в эксплуатацию
Последовательная пусконаладка снижает риски при переходе от поставки оборудования к его производственной эксплуатации.

Предприятие получает:

  • подтвержденное состояние оборудования после монтажа;
  • зафиксированные результаты проверок;
  • понятное распределение ответственности между участниками;
  • обученный персонал;
  • комплект приемо-сдаточной документации;
  • более предсказуемый переход к производственной работе.

Поэтому ввод станка в эксплуатацию стоит рассматривать не как формальность после доставки, а как отдельный этап внедрения оборудования в производственный процесс.

Частые вопросы

Ввод станка в эксплуатацию распределяется между несколькими участниками. Производитель или его сервисная служба обычно выполняют геометрическую выверку, настройку ЧПУ, пусконаладочные работы и обучение. Заказчик отвечает за подготовку площадки и инженерных сетей. Отдельные монтажные работы могут выполнять сторонние подрядчики. Конкретное распределение фиксируется условиями поставки и договора.

Пусконаладка начинается после подготовки площадки и монтажа оборудования. Она включает подключение и проверку систем, геометрическую выверку, настройку ЧПУ и приводов, проверку вспомогательных систем, работу на холостом ходу и под нагрузкой. При предусмотренных испытаниях выполняется контрольная обработка детали. После завершения работ результаты фиксируются документально.

Состав документов зависит от модели станка и условий договора. Обычно используются акт приема-передачи, документы входного контроля, протокол проверки геометрической точности, документы по монтажу и подключению, протокол пусконаладки, акт контрольной обработки и акт обучения персонала. Дополнительно передаются паспорт, руководство по эксплуатации и документы о соответствии.

Универсального правила для всех договоров поставки нет: момент начала гарантии определяется условиями конкретного договора и гарантийными обязательствами производителя. Поэтому перед поставкой необходимо проверить, какое событие считается началом гарантийного периода: дата передачи оборудования, ввода в эксплуатацию или другое условие, предусмотренное договором.

Ответственность зависит от причины неисправности и от того, на каком этапе она возникла. Если проблема связана с оборудованием или выполненной производителем настройкой, вопрос рассматривается в рамках его гарантийных обязательств. Если причиной стали монтаж, инженерные подключения или другие работы заказчика либо подрядчика, ответственность определяется соответствующей зоной работ. Именно поэтому важны акты и протоколы.

Заключение

Ввод станка в эксплуатацию — это последовательный процесс, а не единичная операция после доставки оборудования.

Чтобы станок можно было предсказуемо перевести в производственную работу, необходимо заранее определить:

  • требования к площадке;
  • зоны ответственности участников;
  • порядок монтажа и пусконаладки;
  • методы проверки точности;
  • программу обучения персонала;
  • состав приемо-сдаточной документации;
  • условия начала гарантийного периода.

БИВЕРТЕХ выполняет пусконаладочные работы и оказывает сервисную поддержку оборудования, включая работы по технической наладке и правке геометрической точности.

Если вы планируете приобрести станок с ЧПУ, обратитесь в инженерную службу БИВЕРТЕХ — специалисты помогут определить состав пусконаладочных работ с учётом конкретной модели и условий площадки.

Полезные материалы

Источники и нормативная база

Источники и нормативная база

  • ГОСТ 15.309-98 «Система разработки и постановки продукции на производство. Испытания и приёмка выпускаемой продукции» — нормативная база, указанная в исходном материале.
  • ГОСТ 8-82 «Станки металлорежущие. Общие требования к испытаниям на точность» — устанавливает общие требования к испытаниям станков на точность; стандарт также используется как нормативная ссылка в документах на металлорежущие станки.
  • Официальный сайт БИВЕРТЕХ — информация о продукции, пусконаладочных работах и сервисном обслуживании.
Важно: конкретный порядок ввода станка в эксплуатацию, состав документов и момент начала гарантийного срока необходимо определять по документации на конкретную модель и условиям договора поставки. Исходный материал не содержит достаточных оснований, чтобы утверждать единый порядок для всех станков и договоров.