

Дата
09.09.2026
Как выбрать фрезерный обрабатывающий центр с ЧПУ: чек-лист


На что обратить внимание при выборе производителя
Дальше параметры станка стоит соотносить именно с этой задачей,
а не оценивать их в отрыве от нее:
Определяют требуемую рабочую зону станка и необходимое
количество осей.
Влияет на требования к жесткости станка, мощности шпинделя
и типу режущего инструмента.
Определяет требования к производительности: от изготовления
единичных деталей до серийного производства с высокой загрузкой
автосмены и минимальным временем простоя.
Конструкторские допуски детали определяют, какая повторяемость
позиционирования необходима от станка.
Доступность сервиса и запасных частей особенно важна
при серийной загрузке оборудования.
Рабочая зона станка и допустимая масса детали
Рабочая зона станка — это пространство, в пределах которого могут
перемещаться инструмент и заготовка. Она должна не просто вмещать
деталь, но и обеспечивать безопасный ход инструмента с учетом оснастки,
зажимных приспособлений и, для многоосевых станков, поворотных узлов.
При выборе рабочей зоны важно учитывать не только габариты, но и массу
заготовки. У каждого станка есть предельная грузоподъемность стола
или планшайбы. Превышение этого значения может сказаться на точности
и жесткости обработки.
Отдельный фактор — компоновка станка. Компактные модели
с рациональной геометрией позволяют разместить больше
обрабатывающих возможностей на той же площади цеха.
Это особенно важно для предприятий с ограниченным
производственным пространством.
Количество осей и когда нужна 5-осевая обработка
Число управляемых осей определяет, с какой стороны и под каким углом
инструмент может подойти к детали. Трехосевой станок перемещает
инструмент по X, Y и Z; четырехосевой добавляет одну поворотную ось;
пятиосевой — две, что позволяет менять ориентацию инструмента
относительно поверхности и обрабатывать деталь с нескольких сторон
за одну установку.
Линейное перемещение по координатам X, Y и Z. Три линейные оси и одна дополнительная поворотная. Три линейные и две поворотные оси для изменения ориентации инструмента.
5-осевая обработка оправдана, если деталь имеет сложную пространственную
геометрию, требует обработки с пяти и более направлений или предъявляет
жесткие требования к взаимному положению поверхностей.
Типичные примеры таких деталей:
Если основная номенклатура — простые призматические детали
с доступными плоскими поверхностями, покупка 5-осевого станка
может не окупаться. Три или четыре оси решают такую задачу
дешевле и с более простым программированием.
Автосмена инструмента и её значение для серии
Автосмена инструмента — это узел станка, который меняет инструмент в шпинделе по программе, без остановки цикла на ручную переналадку. Для оценки узла важны два параметра: ёмкость магазина (сколько инструментов он вмещает) и время смены инструмента.
Определяет, сколько разных инструментов можно разместить в магазине и использовать за один установ детали. Показывает, сколько времени занимает автоматическая замена инструмента в шпинделе.
Значение автосмены растёт вместе с серийностью производства. При обработке единичной детали лишние секунды на смену инструмента не критичны. При серийном выпуске, где один и тот же цикл повторяется сотни и тысячи раз, даже небольшая экономия времени на каждой смене инструмента даёт заметный эффект на горизонте месяца или квартала.
Ёмкость магазина, в свою очередь, определяет, сколько разных операций (черновая обработка, чистовая, сверление, нарезание резьбы) можно выполнить за один установ без остановки на замену инструмента вручную — а значит, и насколько предсказуем цикл обработки детали.
Точность и повторяемость обработки
Для серийного производства повторяемость обычно важнее паспортной
точности отдельного прохода. Если станок стабильно воспроизводит
один и тот же результат от детали к детали, партию проще контролировать,
а меньшее количество деталей уходит в брак или на доработку.
Требуемый уровень точности и повторяемости должен определяться
конструкторскими допусками конкретной детали.
Если повышенная точность не требуется для изготовления детали,
ее обеспечение может быть экономически нецелесообразным.
Если возможностей станка не хватает для соблюдения допусков,
это приводит к браку и переделкам.
Как параметры станка связаны с задачами производства
Отдельные параметры станка редко работают сами по себе — их стоит рассматривать в связке с тем, что предприятие производит.
Для мелкосерийного и единичного производства с разнородной номенклатурой обычно важнее гибкость: достаточная рабочая зона под разные детали, универсальный набор осей и умеренная ёмкость автосмены — большая партия одинаковых деталей здесь редкость, и скорость смены инструмента не так критична.
Для выбора обрабатывающего центра для серийного производства приоритеты смещаются: важны повторяемость обработки от детали к детали, ёмкость и скорость автосмены инструмента, а также доступность сервиса и запасных частей — простой станка в серийном цикле обходится дороже, чем при штучном производстве.
Здесь имеет смысл сразу закладывать станок с запасом по надёжности и предсказуемым сервисным сопровождением, а не выбирать минимально достаточную конфигурацию.
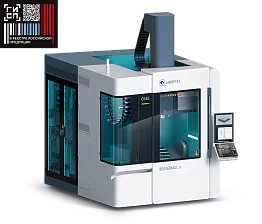
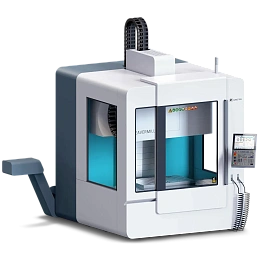
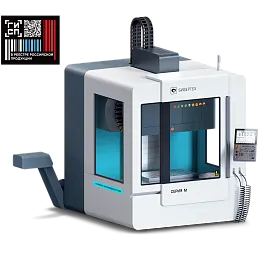
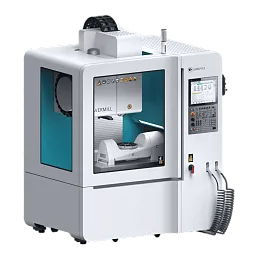
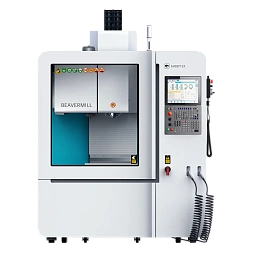
Модели линейки BEAVERMILL закрывают оба сценария за счёт разных конфигураций рабочей зоны, числа осей и вариантов автосмены инструмента — полный список моделей и их назначение можно посмотреть в каталоге, а актуальные технические характеристики конкретных моделей уточнить у инженеров БИВЕРТЕХ.
Примеры того, как параметры станка подбирались под реальные производственные задачи, — в разделе кейсов БИВЕРТЕХ.
Часть линейки, включая станки для сложной геометрии, входит в реестр отечественного оборудования Минпромторга России — актуальный статус конкретной модели можно проверить непосредственно в реестре.
Часто задаваемые вопросы
5-осевая обработка оправдана для деталей со сложной пространственной
геометрией, требующих доступа с нескольких сторон за один установ:
лопаток, импеллеров, пресс-форм. Если номенклатура состоит из простых
плоских деталей и корпусов, трехосевого станка обычно достаточно,
а его покупка и обслуживание обходятся дешевле.
Автосмена сокращает время между операциями за счет отказа
от ручной переналадки, а емкость магазина определяет, сколько
операций можно выполнить за один установ. Эффект особенно заметен
в серийном производстве, где один и тот же цикл повторяется
многократно, а время на каждой смене инструмента складывается
в заметную экономию.
Точность зависит от совокупности параметров: точности
позиционирования осей, повторяемости, жесткости конструкции
станка, температурной стабильности и качества системы ЧПУ.
Для серийного производства повторяемость обычно важнее
точности единичного прохода — именно она определяет,
насколько стабильна вся партия деталей от первой до последней.
Да, если рабочая зона, число осей и емкость автосмены подобраны
с запасом под обе задачи, а не оптимизированы под что-то одно.
На практике для смешанной загрузки обычно выбирают более
универсальную конфигурацию, тогда как узкоспециализированный
под серию станок может плохо подходить для разовых
нестандартных деталей.
Рабочая зона определяется максимальными габаритами и массой
заготовок, которые планируется обрабатывать, а также
необходимостью безопасного хода инструмента с учетом оснастки,
зажимных приспособлений и поворотных узлов. Если номенклатура
неоднородна, зону стоит закладывать с запасом — расширить ее
после покупки станка уже невозможно.
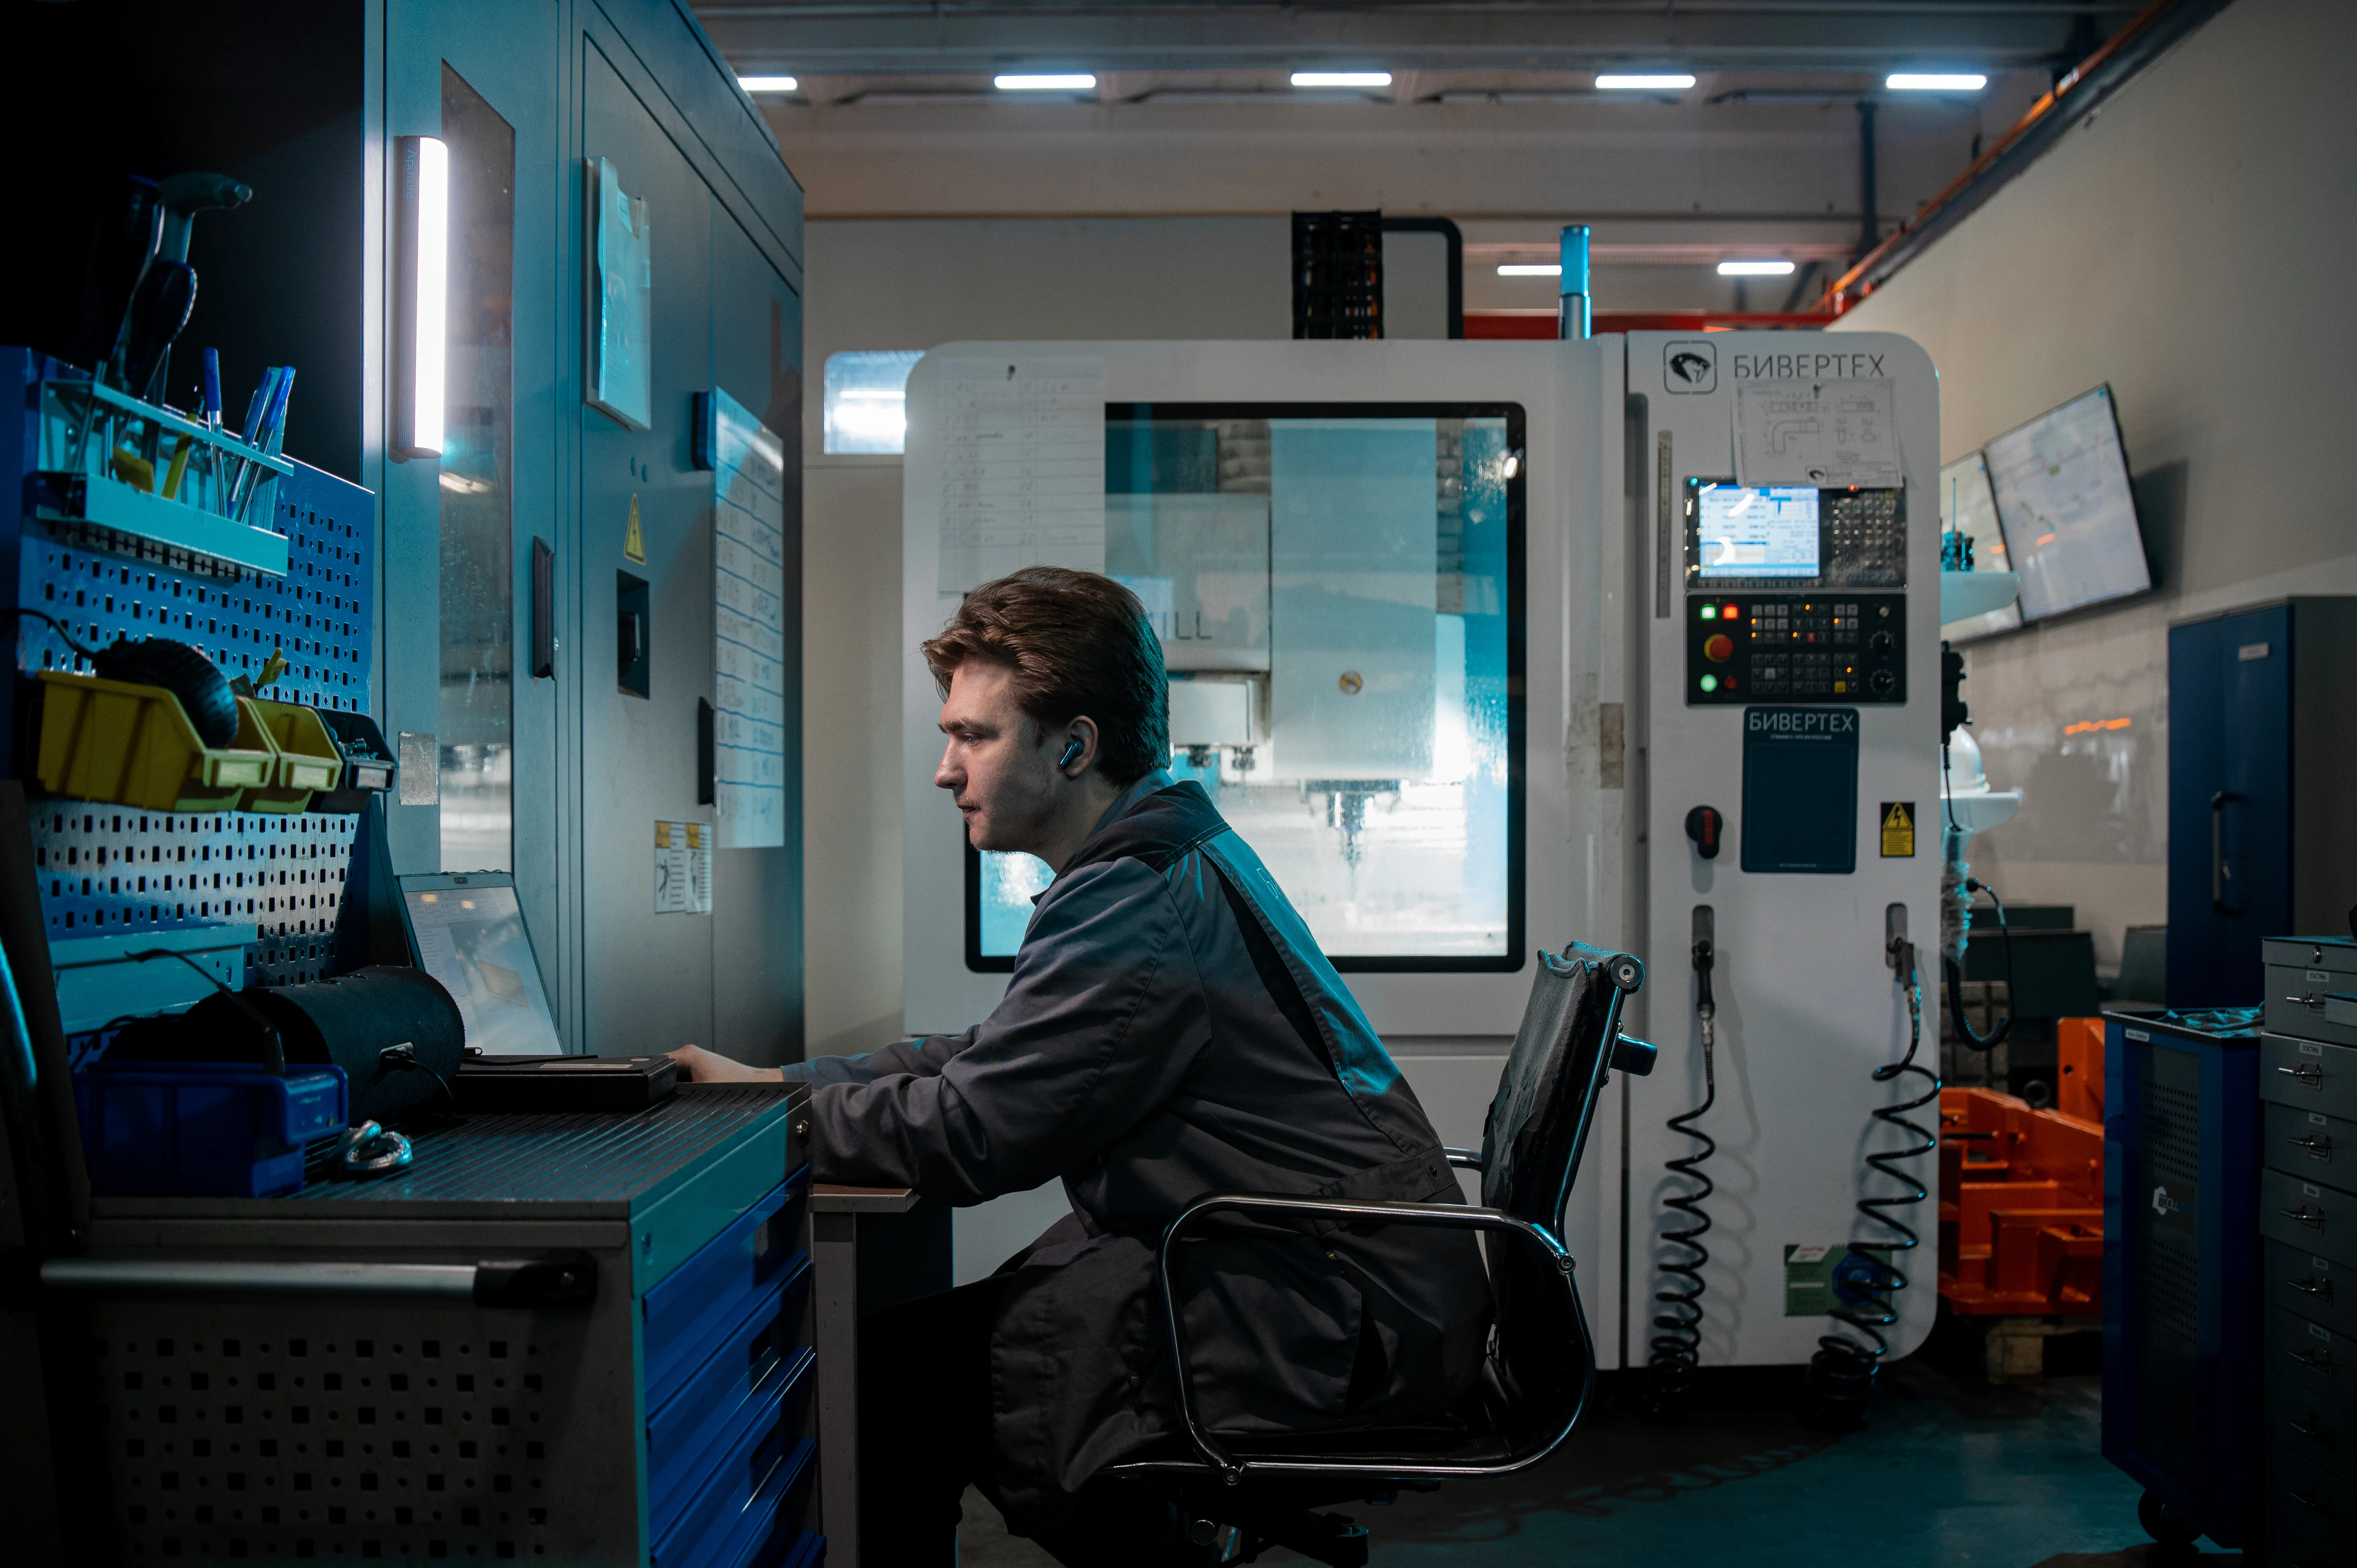
Учитывайте компоновку оборудования
Количество осей: как выбрать подходящую конфигурацию
Когда оправдана 5-осевая обработка
Когда достаточно трех или четырех осей
Ёмкость магазина
Время смены инструмента
Почему повторяемость важна для серии
Как определить необходимый уровень точности
Мелкосерийное и единичное производство
Серийное производство
Когда нужна 5-осевая обработка, а когда достаточно 3-осевой?
Как автосмена инструмента влияет на производительность?
От чего зависит точность обработки на станке с ЧПУ?
Можно ли использовать один центр и для прототипов, и для серии?
Что влияет на выбор рабочей зоны станка?